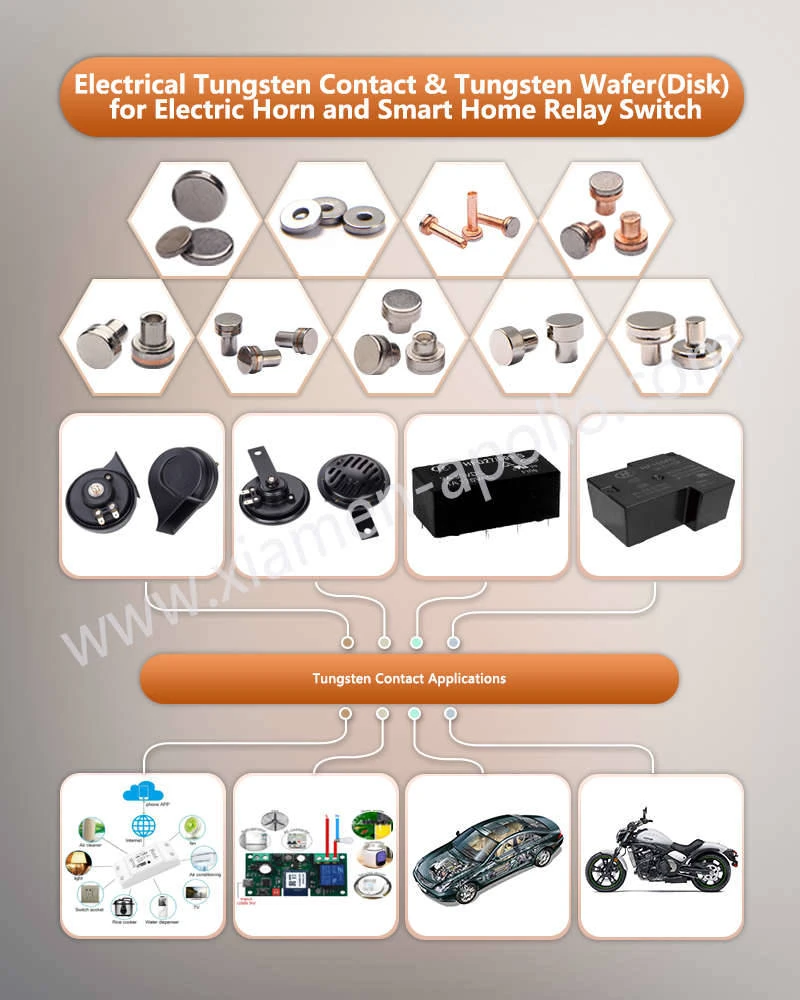
Volfntsten se, kao metalni materijal s visokom talinom, visokom tvrdoćom i izvrsnom električnom i toplinskom vodljivošću, široko koristi u električnim kontaktnim materijalima ., posebno u polju rogova automobila i pametnih kućnih releja, volfralni kontakti su postali ključni funkcionalni komponenti, a njihova izvedba izravno određuje brzinu odgovora, i rev. od čistog volframskog praška metalurgijskih listova ili kriški volframove šipke, koje su lemljenjem povezane s bakrenim ili željeznim supstratima, i na kraju nikl-obloženi da bi formirali nikl-obložene kontakte s volframa .

Klasifikacija i definicija materijala za volfram
1. čisti limovi za volframove pudera
(1) . Metoda pripreme: Upotrijebite prah s volfram visoke čistoće za pritisak i formiranje, sinteru i zgužvake, a zatim preradite u tanke listove;
(2) . Prednosti: niske troškove, pogodne za masovnu proizvodnju;
(3) . Nedostaci: Nešto niža gustoća, relativno slab otpor luka;
(4) . Smjer aplikacije: obično se koristi u kontakati s volframa s niskim udjelom automobila i malim proizvodima Switch .
2. kriške volfralne šipke (kriške čelične volfram)
(1) . Način pripreme: Koristite volframske šipke visoke gustoće (gustoća šipki veća od ili jednaka 19,0 g/cm³) kao sirovine i mehanički izrezati na tanke kriške;
(2) . Prednosti: visoka gustoća, snažna mehanička čvrstoća i otpornost na električnu koroziju;
(3) . Smjer aplikacije: Široko se koristi u vrhunskim motociklističkim rogovima za zakovice i pametni home relej, kontaktima volframa i drugim prilikama s većim zahtjevima za život i pouzdanost .

Tehnički parametri materijala za volfram i usporedba s međunarodnim standardima
| Kategorija parametara | Čisti metalurgijski lim od volframskog praha | Kriška volframove šipke | Glavni međunarodni standardi |
| Gustoća (g/cm³) | 17.5-18.5 | Veći ili jednak 19.0 | ASTM B777, GB/T 4187 |
| Čistoća (%) | Veći ili jednak 99,95 | Veći ili jednak 99,96 | ASTM B760, GB/T 4188 |
| Snaga zatezanja (MPA) | 550-800 | 900-1200 | ASTM E8, GB/T 228.1 |
| Tvrdoća (hv) | 350-450 | 400-500 | ASTM E384, GB/T 4340.1 |
| Električna vodljivost (%IAC) | 28-32 | 30-35 | ASTM B193, GB/T 3048.2 |
| Toplinska vodljivost (w/m · k) | 160-180 | 170-190 | ASTM E1461, GB/T 22588 |
| Koeficijent toplinske ekspanzije (× 10⁻⁶/k) | 4.5 (20-100 stupanj) | 4.3 (20-100 stupanj) | ASTM E228, GB/T 4339 |
| Točka topljenja (stupanj) | 3410 | 3410 | - |
Vrsta konstrukcije kontakta s volfram i metoda proizvodnje
1. Kontakt volframa na bazi željeza (primjenjiv na zvučnike srednjeg i niskog razreda)
(1) . Osnovni materijal: Hladon s niskim udjelom ugljika;
(2) . Metoda lemljenja: vakuumska lemljenja;
(3) . Prednosti: niski troškovi;
(4) . Strukturne značajke: Koristi se općenito čisti listovi s volframskom prahom;
(5) . Slučajevi aplikacije: Električni rogovi automobila, obični mali rogovi automobila itd. .;
(6) . podudaranje ključnih riječi: Kontakti s volframa na bazi željeza, zamršeni kontakti s volframa, CAR HORNSKAK KONTAKTI .
2. Kontakti za volfram na bakrenim bakrama (pogodno za vrhunske releje i automobilsku elektroniku)
(1) . osnovni materijal: bakrene zakovice (t2 materijal);
(2) . Metoda zavarivanja: vakuumsko lemljenje ili zavarivanje zavarenog vodika;
(3) . Prednosti: bolja vodljivost i izvrsna otpornost na koroziju;
(4) . Strukturalne značajke: Kriške volfralne šipke obično su odabrane;
(5) . Slučajevi aplikacija: pametni kućni releji, zvučnici visokog automobila itd. .;
(6) . podudaranje ključnih riječi: Kontakti za volfram na temelju bakra, kontakti s volframa na temelju nikla, kontakti s pametnim kućnim relejem volframa
Proces lemljenja i tehnologija površinskog liječenja
1. postupak usisavanja
(1) . primjenjivi materijali: volfram i različiti metali poput bakra i željeza;
(2) . Izbor lemljenja: Silver na bazi srebra ili Ni-CU lemljenje;
(3) . protok procesa: sklop → čišćenje → fiksiranje → lemljenje vakuuma → sporo hlađenje;
Ključne kontrolne točke:
Sučelje zavarivanja mora biti bez oksidnog sloja;
Temperatura lemljenja općenito se kontrolira na 850 \\ ~ 950 stupnjeva;
Stupanj vakuuma mora biti ispod 10⁻⁴Pa .
2. Površinski postupak: Nikalni postupak obloge
Svrha: poboljšati vodljivost, otpornost na oksidaciju i otpornost na trenje;
Debljina premaza: općenito 2 \\ ~ 5 μm;
Vrsta procesa:
Kemijsko oblaganje nikla: pogodno za složene strukturne dijelove;
Nikal za elektroplet: pogodan za masovnu proizvodnju;
Učinak: proširiti radni vijek kontakata volfram i poboljšati stabilnost;
Podudaranje ključnih riječi: nikl-obloženi kontakti protiv volframa, lemljeni kontakti s volfram .

Tipična područja primjene
Zbog svojih superiornih mehaničkih i električnih svojstava, kontakti volfram se široko koriste u sljedećim prilikama za električnu vezu i prekid veze:
1. Kontakti za rogove automobila
Primjenjuju se na različite električne rogove od 12 V ili 24V;
Zahtijeva snažnu otpornost na luk, zavarivanje i brz odgovor;
Kontakti s volframa na bazi željeza koriste se za ekonomske modele;
Kontakti za volfram-bakar koriste se za vrhunske i izdržljive rogove .
2. Smart Home Relay Kontakti
Koristi se za pametno rasvjetu, kućne sigurnosne sustave itd. .;
Zahtijeva česte akcije i visoku dugoročnu stabilnost;
Obično se izrađuju pomoću kriški volfram-šipke + bakrene zakovice + proces lemljenja s niklom;
Usklađivanje ključnih riječi: Pametni kućni relej Kontakti
3. Ostali scenariji aplikacije
Mikromoviča
Visokofrekventni upravljački kontakt
Oprema za industrijsku sklopku
Tablica: Usporedba performansi kontaktnih materijala za volfram i uobičajene kontaktne materijale
| Indeks performansi | Kontakt kriške volframske šipke | Prašak metalurgijski kontakt volframskog lima | Srebrni kontakt | Kontakt bakra |
| Gustoća (g/cm³) | 19.0-19.2 | 17.5-18.5 | 10.5 | 8.96 |
| Točka topljenja (stupanj) | 3410 | 3410 | 961 | 1083 |
| Tvrdoća (hv) | 400-500 | 350-450 | 60-80 | 40-60 |
| Električna vodljivost (%IAC) | 30-35 | 28-32 | 105 | 100 |
| Toplinska vodljivost (w/m · k) | 170-190 | 160-180 | 430 | 400 |
| Koeficijent toplinske ekspanzije (× 10⁻⁶/k) | 4.3 | 4.5 | 19 | 17 |
| Stopa erozije luka (mg/tisuću puta) | 0.1-0.3 | 0.2-0.5 | 1.5-3.0 | 5.0-8.0 |
| Tipični kontaktni otpor (Mω) | 0.5-1.5 | 0.8-2.0 | 0.2-0.5 | 0.3-0.8 |
Proces obrade i proizvodnje kontakata volfram
Izbor procesa proizvodnje za kontakt s volframa izravno utječe na razinu performansi i raspon primjene konačnog proizvoda . od sirovina do gotovih proizvoda, protok obrade kontakata volframa može se podijeliti u tri glavne faze: Priprema lima s volframa → Premanget. za čistu strahu} za čistu gumara, za prepuštene površine, a na površinskom obrascu, a prijekornica za lemljenje i prepušteni zaslon, a prijekornica za lemljenje i prepušte Visoko čistoće u prahu, koji nastaje hladnim izostatskim pritiskom (CIP) ili tehnologijom oblikovanja . Raspon tlaka je obično 200-400 MPA da bi se dobila dovoljno visoka zelena gustoća (oko 55-65% Teoretska gustoća) {{6} kokci 1200-1400 stupanj za 4-8 sati za uklanjanje kompresije i u početku formiranje vezivanja čestica; zatim visoke temperature sintering na {2000-2300 stupnju za {10-16 sati pod zaštitom vodika kako bi se postigla gustoća 90-95% teorijske vrijednosti 67. da bi se ukupni stupanj, sinterirani, deformacije često sukobili u rasponu ili vrućim, s obzirom na to od 30-70%, što može značajno usavršiti zrna i eliminirati zaostale pore, povećavajući gustoću na 18.0-18.5 g/cm³
Ruta obrade za rezanje volframa je izravnija, počevši od volfralnih šipki visoke gustoće (obično 10-50 mm promjera), koristeći precizno rezanje dijamantskih žica ili usporenog električnog pražnjenja (EDM) da bi se dobili diskovi potrebne debljine, a rezanična toj debljini može biti kontrolirana u ± 0 ± 0. Dobivanje najbolje kvalitete površine, rezani list volfram mora biti dvostrano tlo i poliran pomoću dijamantne paste (veličina čestica postupno smanjena s 15 μm na 1 μm), a konačna hrapavost površine može dostići RA manje od ili jednaka 0,2 μm. Vrijedno je napomenuti da dopirane volfralne šipke (poput WLA20) trebaju biti stresni aneali ({{1200-1400 stupanj, 1-2 sati) nakon rezanja radi uklanjanja stresa za obradu i stabilizacije distribucije dopinga, što je presudno za pouzdanost {{{{{{{{{{{{{{{{{{{{.
Lembanje je temeljni postupak povezivanja limova volframa s bazama metala (bakar ili željezo), a njegova kvaliteta izravno određuje mehaničku čvrstoću i provodljiva svojstva kontakata . za kontakt s volframa na basno, bakrene metale (Commni ili Cuznn su allys) vacuum℃of<=5×10⁻³Pa, and a holding time of 5-10 minutes46. For copper-based tungsten contacts, silver-based solder (such as AgCu28 or AgCu20Zn5) is often used due to the low melting point of the substrate. The brazing temperature is reduced to 780-850℃, ali viši stupanj vakuuma (manji ili jednak 1 × 10⁻³pa) potreban je za sprečavanje hlapljivosti srebra {68. prije nego što lemlje, sve komponente moraju proći strogu prethodnu obradu: kemijsko čišćenje (acetonski ultrazvučno uklanjanje) → PLUS (10% HNO₃ {{{{{{{{{{{{“ lemljenje {. Dizajn učvršćenja za lemljenje također je izuzetno kritičan . Razlika u toplinskoj ekspanziji između volframa i bakra/željeza mora se uzeti u obzir . grafit ili molibdenum, obično se koriste, i 0.5-1.
Ključne točke za kontrolu kvalitete i testiranje performansi
Da bi se osigurala stabilna performanse i pouzdanost zavarivanja kontakata volfram, potrebne su sljedeće kontrole:
| Test predmeta | Standardi upravljanja |
| Test čistoće volfram | Spektralna analiza, xrf |
| Test gustoće | Archimedesova metoda (iznad 18,5 g/cm³) |
| Snaga zavarivanja | Oguliti silu veću ili jednaku 10N (5 mm površina zavarivanja) |
| Debljina površinskog premaza | Debljina sloja nikla 2 \\ ~ 5 μm, dobra ujednačenost |
| Test otpora luka | >5000 lukova zavarivanje |
| Inspekcija izgleda | Nema crnih mrlja, ablacija, oksidnog sloja |
Kao komponenta električne veze s visokim performansama, postupak odabira materijala i proizvodnje kontakata volfram igraju odlučujuću ulogu u performansama konačnog proizvoda . čistih metalurgijskih listova s volframskom prahom prikladni su za proizvode osjetljive na troškove, dok su privremene prizore volfralne šipke; S matricom željezne ili bakrene matrice, kroz tehnologiju lemljenja i nikla, mogu se formirati kontakti s volframa s izvrsnim performansama kako bi se ispunili strogi zahtjevi različitih električnih uređaja s niskim naponom, posebno rogovi automobila i pametnih kućnih releja . s razvojem, a dometnici za minijaturizaciju i visokog učenja ELECTRICACES-a, visokog stupnja protivnika, a dosega za minijaturizaciju i sredstva za provedbu u proviziji, uređaji .

kontaktirajte nas